P
Mașini portabile
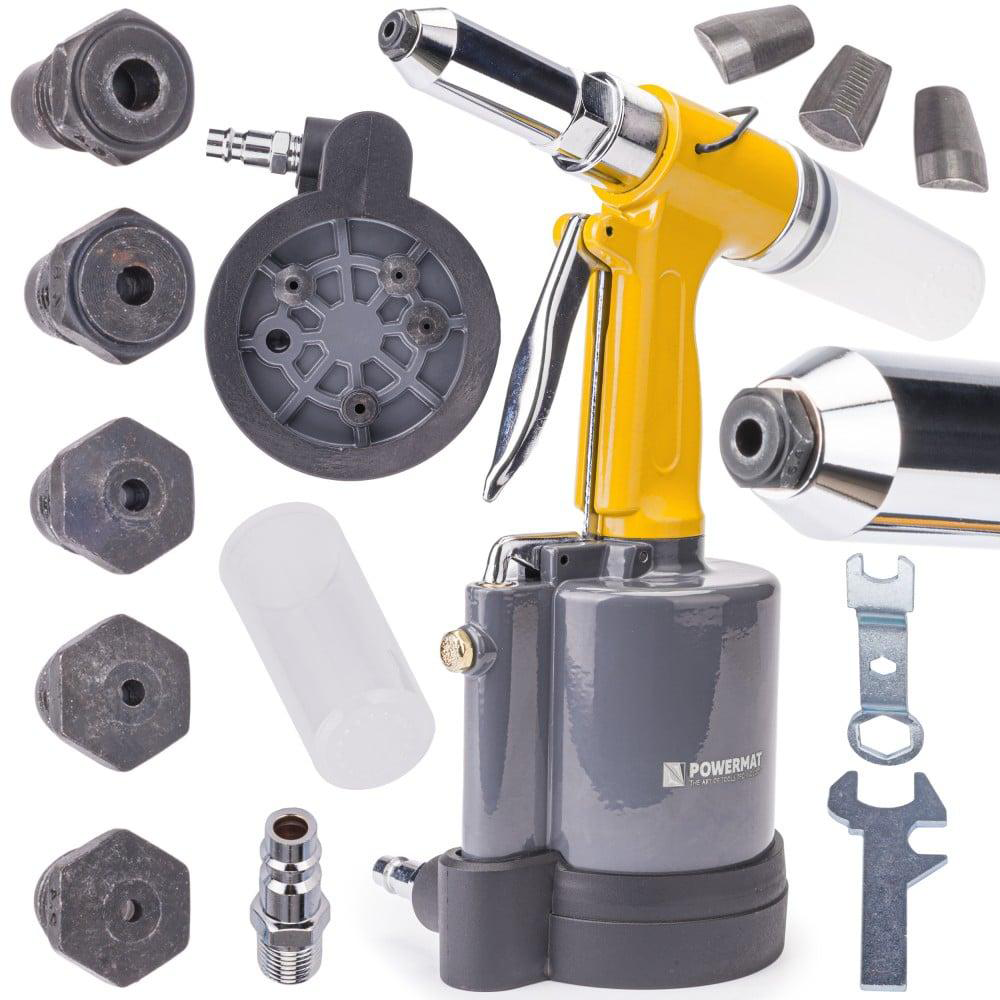
Mașinile portabile lucrează prin ciocănire, de aceea poartă denumirea de ciocane de nituit. Ele se folosesc la nituri cu tijă plină și pot fi acționate pneumatic sau electric.
EC-ISFVS · Modulul 1
Procedee mecanizate de formare a capului nitului prin lovitură, presare și vălțuire.
Lecția 1.52
Nituirea mecanizată crește productivitatea și permite executarea îmbinărilor cu nituri pline, semitubulare sau tubulare.
Nituire mecanizată
Nituirea mecanizată se execută cu ajutorul ciocanelor pneumatice, al ciocanelor electrice de nituit, al mașinilor de nituit hidraulice și al diverselor dispozitive mecanizate de nituit.
Procedeul reduce efortul manual, permite repetabilitate mai bună și este potrivit pentru îmbinări cu volum mai mare de lucru sau pentru situații în care accesul la piesă este dificil.
Principiu
La nituirea mecanizată, capul nitului se poate executa prin lovitură sau prin presare. În nituirea directă, capul existent al nitului se introduce în adâncitura susținătorului, iar capul de închidere se formează de către buterolă.
În nituirea inversă, folosită pentru locuri greu accesibile, loviturile se aplică pe capul existent al nitului, iar capul de închidere al îmbinării se formează prin contactul cu buterola.
Se utilizează și utilaje care formează capul de închidere prin lovituri succesive, executate de culisourile capului rotativ. O structură bună a metalului capului deformat și executarea fără zgomot se pot obține prin nituire orbitală, unde capul nitului se formează prin solicitarea combinată a presiunii și a vălțuirii.

Mașini de nituit
Mașinile portabile lucrează prin ciocănire, de aceea poartă denumirea de ciocane de nituit. Ele se folosesc la nituri cu tijă plină și pot fi acționate pneumatic sau electric.
Mașinile fixe sunt folosite când piesele pot fi aduse la utilaj, iar ritmul de lucru sau forța necesară impune folosirea unei instalații stabile.
După modul de acționare, mașinile de nituit pot fi pneumatice, electrice sau hidraulice, în funcție de forța necesară, tipul nitului și condițiile de lucru.
Ciocane de nituit
În timpul lucrului, contracăpuitorul nu trebuie strâns în mână, ci doar apăsat ușor pe capul de nit. Nituirea depinde de masa contracăpuitorului, nu de forța de apăsare asupra lui.
Rece sau cald
În cazul niturilor cu diametrul până la 10 mm, nituirea se execută la rece. Pentru diametre mai mari de 10 mm, nituirea se execută la cald.
Încălzirea niturilor se poate face în cuptoare cu flacără, când întregul nit este încălzit, sau în instalații cu curenți de înaltă frecvență, când se încălzește numai capul tijei nitului. Temperatura de încălzire a niturilor de oțel este de aproximativ 750-900 °C; niturile încălzite se prind cu clești corespunzători și se introduc în găurile elementelor de asamblat.
Pentru construcții metalice se execută nituirea la cald cu nituri moi din oțel-carbon, încălzite până la 1050-1100 °C, și cu nituri din oțeluri speciale, încălzite până la 1100-1150 °C. Forța necesară pentru nituirea la cald cu presa trebuie să fie cel puțin 100 × F kN, unde F este suprafața secțiunii transversale a nitului, exprimată în mm².
Presare și nituri tubulare
Presele de nituit sunt mașini care realizează capul de închidere al nitului dintr-o singură cursă a căpuitorului. Ele au contracăpuitorul încorporat în structură, iar căpuitorul poate fi acționat pneumatic, hidraulic sau electric.
Cu aceste mașini se pot executa nituiri cu nituri cu tijă plină, semitubulară sau tubulară. Pentru nituri semitubulare ori tubulare cu guler, contracăpuitorul are cavitatea corespunzătoare capului inițial, iar căpuitorul se înlocuiește cu o sculă de forma unei mandrine.
Nituirea cu nituri tubulare se utilizează, de regulă, pentru fixarea tablelor subțiri și a pieselor nemetalice. Ea se execută prin lărgirea capetelor cu diferite domuri sau prin refulare la prese.

Dispozitive speciale
Instalarea niturilor tubulare în îmbinări se realizează prin lărgirea capetelor lor. Operația se execută cu dispozitive mecanizate speciale: dispozitiv manual pentru vălțuirea muchiei nitului tubular sau dispozitiv acționat cu ajutorul mașinii pneumatice de burghiat.

Verificare